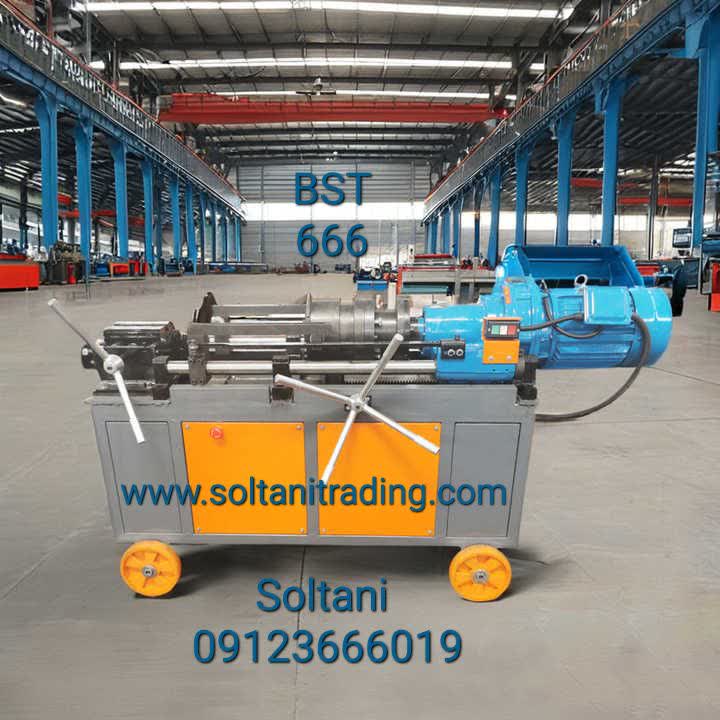
انتخاب ماشین رزوهزن معمولاً بر اساس برند، قیمت یا قدرت موتور انجام میشود، در حالی که پارامتری که واقعاً کیفیت نهایی اتصال کوپلر را تعیین میکند، دقت هندسی رزوه تولیدشده است. در این متن بهجای فهرست مدلها، به این میپردازیم که رزوهزنی روی میلگرد چه تفاوت بنیادینی با رزوهزنی صنعتی معمول دارد، چرا اکثر مشکلات کوپلر در مرحله نصب نه از کوپلر بلکه از رزوه معیوب میلگرد نشأت میگیرد، و بر چه مبنایی باید ماشین را انتخاب کرد.
در قطعات صنعتی معمول، رزوه روی سطحی با قطر یکنواخت و جنس همگن ایجاد میشود. میلگرد اما سطح آجدار (Ribbed) و قطر اسمی نسبتاً نامنظم دارد؛ به همین دلیل قبل از رزوهزنی، مرحلهای به نام آپست (Upsetting) یا بزرگکردن سر میلگرد لازم است تا قطر هسته رزوه (Core diameter) پس از برادهبرداری، از سطح مقطع مؤثر میلگرد اصلی کمتر نشود. اگر این مرحله نادیده گرفته یا نادرست انجام شود، حتی با بهترین کوپلر، نقطه رزوه ضعیفترین بخش اتصال خواهد بود و پارگی همیشه از همانجا اتفاق میافتد، نه از بدنه کوپلر.
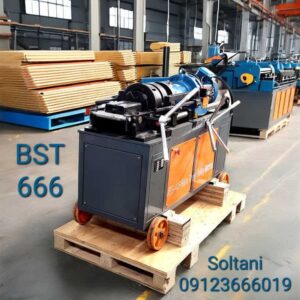
بر همین اساس، ماشینهای رزوهزن میلگرد به دو دسته اصلی تقسیم میشوند که انتخاب اشتباه بین آنها رایجترین خطای خرید است:
کوپلر، راهنمای کامل خرید، انواع و کاربردها برای رفع نیاز مشتریان صنعتی و ساختمانی
در این روش، رزوه مستقیماً روی قطر اصلی میلگرد ایجاد میشود، بدون مرحله آپست. سطح مقطع در ناحیه رزوه بهناچار کمتر از سطح مقطع اصلی میلگرد میشود (معمولاً ۱۵ تا ۲۰ درصد کاهش سطح). این روش فقط برای پروژههایی قابل قبول است که استاندارد پروژه اجازه کاهش ظرفیت در ناحیه اتصال را بدهد یا میلگرد با ضریب اطمینان بالاتری طراحی شده باشد.
در این روش، ابتدا سر میلگرد در دستگاه آپست (که میتواند سرد یا گرم باشد) بزرگ میشود و سپس رزوهزنی روی قطر بزرگشده انجام میگیرد. نتیجه این است که قطر هسته رزوه، برابر یا بزرگتر از قطر اصلی میلگرد میشود و اتصال میتواند به ظرفیت کامل ۱۲۵٪ تنش تسلیم برسد که اکثر استانداردهای لرزهای (مانند ACI 318 برای اتصالات Type 2) آن را الزام میکنند. هزینه این روش بالاتر است، اما در پروژههای سازهای حیاتی، عملاً تنها گزینه قابل قبول است.
خطای گام رزوه، حتی در حد چند صدم میلیمتر، باعث میشود درگیری دنده بین میلگرد و کوپلر ناقص شود. این خطا در بازرسی چشمی قابل تشخیص نیست و فقط زمانی خودش را نشان میدهد که اتصال زیر بار کششی قرار بگیرد. ماشینهای باکیفیت این دقت را با گیربکس دقیقتر و سیستم تغذیه (Feed) کنترلشده بهجای فشار دستی تأمین میکنند.
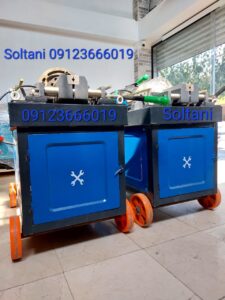
عمق رزوه باید دقیقاً با طول درگیری موردنیاز کوپلر مطابقت داشته باشد؛ نه کمتر (که باعث همپوشانی ناقص میشود) و نه بیشتر (که میتواند باعث ضعیف شدن غیرضروری قطر هسته شود). ماشینهایی که فقط با تشخیص چشمی اپراتور متوقف میشوند، پراکندگی بالایی در طول رزوه تولید میکنند؛ ماشینهای صنعتی دارای توقف مکانیکی یا الکترونیکی از پیش تنظیم برای هر قطر مشخص هستند.
نکتهای که اغلب نادیده گرفته میشود این است که رزوه تولیدشده باید دقیقاً با استاندارد قالب کوپلر مصرفی (که میتواند متریک استاندارد، متریک ریز پیچ یا اختصاصی کارخانه سازنده کوپلر باشد) یکسان باشد. تعویض کوپلر بین برندهای مختلف بدون تطبیق دقیق پروفیل رزوه، حتی اگر قطر ظاهری یکسان بهنظر برسد، میتواند منجر به درگیری نسبی و افت ظرفیت اتصال شود.
با افزایش تعداد رزوههای تولیدشده، قالبهای برشی دچار سایش میشوند و قطر مؤثر رزوه بهتدریج تغییر میکند. ماشینهای صنعتیتر یا دارای سیستم جبران سایش هستند یا حداقل بازه زمانی/تعدادی مشخصی برای تعویض قالب پیشنهاد میدهند. نادیدهگرفتن این موضوع در پروژههای با حجم بالا، یکی از دلایل اصلی مردود شدن نمونهها در تست کشش کارگاهی است، حتی وقتی ماشین در ابتدای کار کاملاً دقیق بوده است.
سؤالی که باید قبل از خرید پاسخ داده شود این نیست که «دستگاه چقدر قدرتمند است»، بلکه این است:
جمعبندی فنی
ماشین رزوهزن، برخلاف تصور رایج، صرفاً ابزار برش فلز نیست؛ نقطهای است که در آن ظرفیت باربری میلگرد یا حفظ میشود یا در همان مرحله از بین میرود، پیش از آنکه کوپلر اصلاً وارد کار شود. تصمیم درست خرید، تطبیق روش رزوهزنی (مستقیم یا آپست) با الزامات استاندارد پروژه، و اطمینان از پایداری دقت هندسی رزوه در طول زمان تولید است — نه صرفاً مقایسه قیمت یا قدرت موتور دستگاههای موجود در بازار.